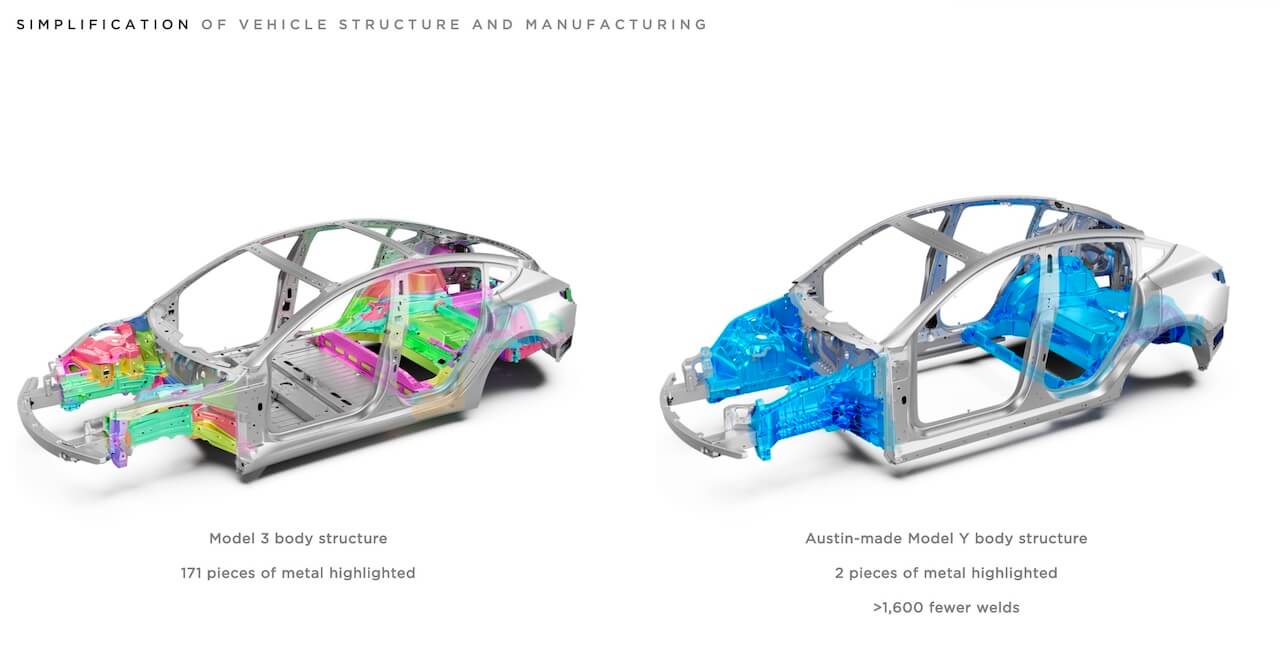
自動車製造の歴史において、テスラが導入した巨大アルミ一体鋳造技術「ギガキャスト(Gigacasting)」は、車体骨格の組み立て工程に劇的な変化をもたらしました。2019年にモデルYのリアアンダーボディへイドラ(IDRA)製6,200トン級の鋳造機を導入したのを皮切りに、サイバートラックの製造ラインには型締め力9,000トンに達する超大型マシンが稼働しています。
実車を分解・調査した専門家からは「骨格部品がわずか約20点に集約され、実物大プラモデルのようだ」と驚きの声が上がりました。これに対し、「なぜ金型技術や鋳造で世界トップレベルを誇る日本の自動車メーカーは、テスラのように一気にギガキャストへ舵を切らないのか」「日本の工場は遅れているのか」という疑問がしばしば投げかけられます。
しかし、日本メーカーが全面採用を急がない背景には、単なる設備投資の遅れではなく、金型の熱膨張管理、生産歩留まり、そして事故時の「クラッシュリペア性(修復性)」を重視するモノづくり思想の決定的な違いが存在します。


200〜400点のプレス薄板から約20点の大型鋳物へ集約された車体構造
従来の自動車(セダン、ステーションワゴン、SUVなど)の車体は、薄い鋼板やアルミ板をプレス成形して組み合わせる「モノコック構造(応力外皮構造)」が主流です。
モノコックボディでは、約200点から400点に及ぶ小さな金属パネルをスポット溶接、レーザー溶接、構造用接着剤を併用して接合し、箱状の「面」全体で衝撃荷重を受け止めます。部品点数が多い分、溶接打点の管理や接合精度の維持に膨大な工程と検査が必要となります。
テスラはこの工程を抜本的に見直しました。大小のアルミ鋳物を主体とし、アルミ押し出し材、プレス鋼板を組み合わせることで、サイバートラックでは主要骨格の構成パネルをわずか約20部品へ集約しました。
1. 工程短縮と高剛性の両立
フロントエンド、左右ストラットタワー、バルクヘッド、リアアンダーボディなどをボルト締めや構造用接着剤で結合します。溶接ロボット数百台分のラインを不要とし、接合不良リスクを最小化しながら、複雑なリブ形状によって極めて高いねじり剛性を実現しました。
2. 非熱処理型アルミ合金の内製開発
一般的なアルミ鋳物は、強度を確保するために鋳造後に高温加熱と急冷を行う熱処理が必要です。しかし、巨大な車体パーツを熱処理すると熱歪みによって寸法が狂ってしまいます。テスラは熱処理を施さなくても十分な降伏強度と延性を維持できる特殊アルミ合金レシピを自社開発し、この難題を克服しました。
日本メーカーが全面採用に慎重な3つの工学的理由
実は、アルミ鋳物を車体骨格に用いる手法自体は日本メーカーにとっても決して未知の技術ではありません。すでに2007年の段階で、日産は「GT-R(R35型)」のフロントストラットタワーに高精度アルミダイキャストを採用していました。
日本の完成車メーカーやダイキャスト大手(リョービ等)も、6,500トン級の鋳造機(UBEマシナリー製など)を導入して実証研究を進めていますが、全面採用には至っていません。そこには以下の構造的課題があります。
1. 100トン超の巨大金型にかかる熱膨張と寿命コスト
型締め力6,000トン〜9,000トン級の鋳造機に取り付ける金型は、4分割しても1つが50トン超、一組で100トン以上の重量に達します。100kg以上の高温アルミ溶湯をわずか0.08〜0.1秒という超高速・高圧で打ち込み冷却を繰り返すため、およそ3,500ショット(射出個数)ごとに金型のメンテナンスや交換が必要となります。6,000トン級マシンの金型交換や保守には数日から1週間以上の設備停止(ダウンタイム)が生じるため、設備総合効率(OEE)を極限まで重視する日本の生産現場にとっては大きなボトルネックとなります。
2. ショットサイクル時間と多品種生産への制約
プレス鋼板のスポット溶接ラインが数十秒サイクルで車体を送り出すのに対し、巨大鋳造はアルミが冷え固まるまでの凝固時間が必要であり、1ショットあたり120〜150秒(2分〜2分半)程度を要します。さらにギガキャストの金型は「1車種専用」となるため、車種バリエーションを多く抱える日本の多品種生産ラインでは金型段取り替えの負荷が重く、軟弱地盤や道路軸重規制に伴う建屋・搬入コストの高さも障壁となっています。
3. 0.3mmの変形も許されない寸法検査と歩留まりリスク
可動プラテンと固定プラテンで型締めしても、射出時の超高圧によってミクロン単位の撓みが生じます。巣(気泡)の混入や歪みが発生した不良品は、その場で破砕・再溶解してリサイクルできるものの、再溶解に伴うエネルギーロスと品質検査の負担は無視できません。
事故時の「板金修理不能」と全損判定リスク:オーナーへの影響
日本メーカーがギガキャストの採用範囲をフロントやリアの局所に限定し、慎重姿勢を崩さない最大の理由は、市場に流通した後の「修理性(リペアビリティ)」とユーザー負担にあります。
従来の鋼板モノコック構造であれば、後方から追突事故に遭った場合でも、損傷したリアエンドパネルやサイドメンバーを切り離し、新品のパネルを溶接して板金塗装で修理することが可能でした。
しかし、従来70点あった部品をわずか2点の大型アルミ鋳物(型抜きの関係でボディ中心線上の左右2分割構造)へ集約したモデルYのリアギガキャスト構造では、従来のモノコックボディのように引っ張って修正することが修理マニュアルで明確に禁じられています。テスラ自身も、2023年型モデルYで一度はフロント部分にもギガキャストを採用したものの、前方オフセット衝突時の修復リスク等から2年弱で元の鋼材構造へ戻した経緯があります。
1. アルミ鋳物の特性による修正限界
高強度のアルミ鋳物は、外力を受けて一度塑性変形(曲がり)や亀裂が生じると、引っ張って元に戻す「フレーム修正機」での引っ張り作業に耐えられず、金属疲労によって破断します。
2. 軽微な追突でも「車体全損」になりやすいリスク
リアアンダーボディの鋳造部分にまで歪みやクラックが及んだ場合、アッセンブリーごとの丸ごと交換が必要となります。しかし、高電圧バッテリーやドライブユニットの脱着を含む重整備となり、修理工数が膨れ上がるため、車両保険上は「全損(修理費用が車両保険金額を上回る状態)」と判定されるケースが多くなります。

適材適所のハイブリッド設計へ向かう世界の車体構造
テスラのギガキャストは、製造工程の劇的な単純化と車両組み立てコストの削減という観点において、世界の自動車産業に強烈なパラダイムシフトをもたらしました。
しかし、完成車のライフサイクル全体を見渡したとき、生産ラインでの効率(製造者メリット)と、事故時の修復コスト・保険料率(ユーザーメリット)のバランスをどう取るべきかという議論は現在も続いています。
トヨタやホンダをはじめとする日本メーカーは、アンダーボディ全体を一括で一体化するのではなく、フロント・リアの応力集中部のみを分割キャスト化し、鋼板フレームとボルト締結で組み合わせる「ハイブリッド構造」を模索しています。これによって製造効率の恩恵を受けつつ、事故時には損傷パーツのみを交換できる補修性を確保する狙いです。
モデルYやサイバートラックを所有するテスラオーナーにとっては、ギガキャストによる優れた車体剛性と走行性能を享受できる反面、万が一の衝突事故に備えて「全損時諸費用特約」や適切な「免責金額」を設定した手厚い車両保険に加入しておくことが、極めて重要なリスク管理となります。
参考情報




※免責事項:この記事は主にテクノロジーの動向を紹介するものであり、投資勧誘や法律の助言などではありません。また、記事の正確性を保証するものでもありません。加えて、記事内のリンクにはアフィリエイトリンクが含まれていることがあります。また、掲載情報によって起きたいかなる直接的及び間接的損害に対しても、筆者・編集者・運営者は一切責任を負いません。更に、運営者はテスラ株式のホルダーです。
コメント